
We exclusively partner with ISO-certified manufacturers, FDA-approved suppliers where applicable, and companies with proven global track records.
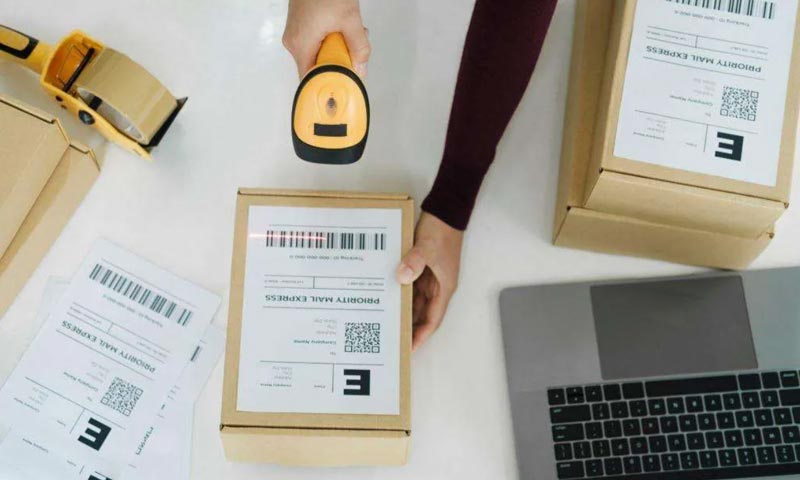
Multi-stage verification processes, authentication of regulatory approvals, batch testing and quality sampling, and documentation of product provenance.
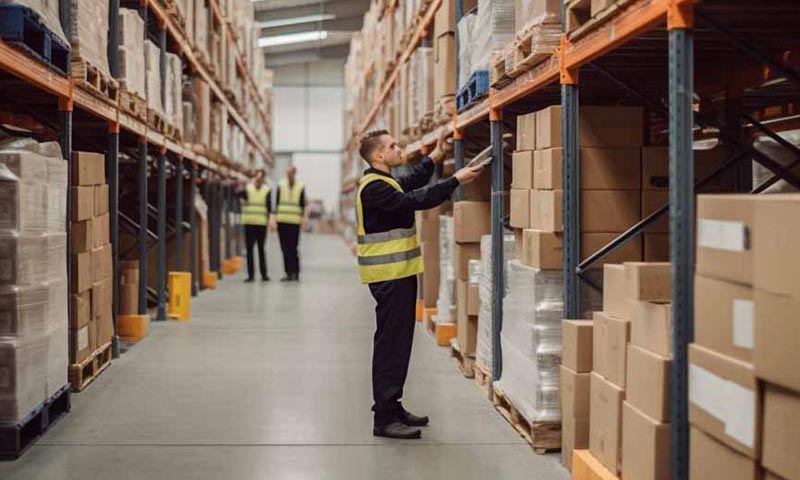
Climate-controlled storage facilities, proper handling protocols for sensitive equipment, inventory tracking systems, and regular facility audits.
Ongoing staff training on quality standards, regular process audits & refinements, industry best practice adoption, & investment in quality infrastructure.